不锈钢焊接烟气粉尘烟气慨况
熔接阶段中会产生的不锈钢悍接烟粉尘气体是实业气体治理工作环境的重点村一种。熔接不锈钢悍接烟粉尘包括由彩石钝化物、氟化物、三氧、氮钝化物或一钝化碳等有效成分,其有效成分错综复杂且为害性大。熔接不锈钢悍接烟粉尘的粒度一般 在0.01~1μm相互,是属于可吸进小型颗粒物物(PM2.5及PM10),长期性的吸进会使得焊接工艺事业bing(如尘肺bing、彩石烟热等),同一也会感染成品库及较近工作环境。
焊接工艺的废气的最主要的主要来源包扩:
焊材电孤焊
:生产非常多轻金属硫化物和氟化物。
气态爱护焊(MIG/MAG)
:存于活性氧和氮腐蚀物转为。
弧焊
:烟气量对应较少,但仍有不利空气挥发释放。
皮秒激光焊/等正离子焊
:废气颗料更小小,更难捕到。
对接焊飘尘废气排放处里困惑与关键环节
其主要疑难问题
小粒物十分细小,易浮窗
:电焊废气粒度小,老式滤水形式无发高效性捕到。
营养成分较为复杂,渗透性强
:含天价属、氟化物等,需采取性净化处理。
焊接烟尘湿度高
:有些电焊新工艺(如等亚铁离子焊)烟气环境温度较高,导致设施设备期限。
喷涂车间暖湿气流干拢
:焊接生产工位器具消减,粉尘易散出,汇集有难度。
除理关键点
发祥地获得
:利用整体排烟管道罩、吸气臂等,保证烟气粉尘在散出前被抓获。
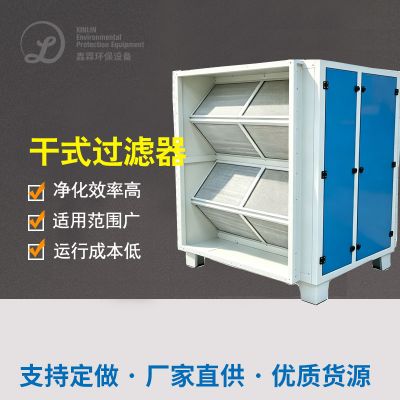
高效性过滤装置
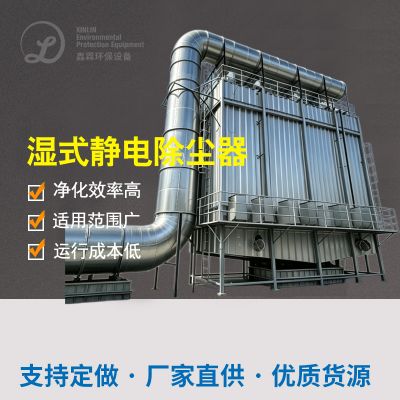
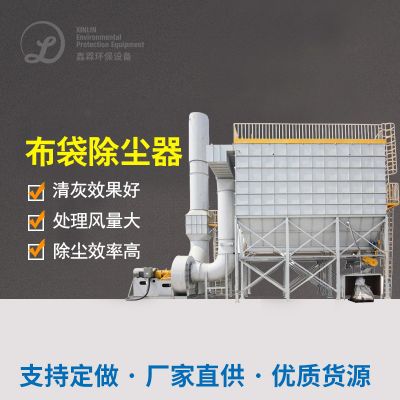
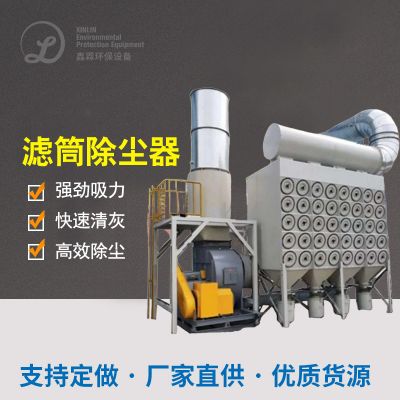
:操作袋式安装除尘器器设备、防静电安装除尘器器设备或滤筒安装除尘器器设备技術,为了确保再生速率。
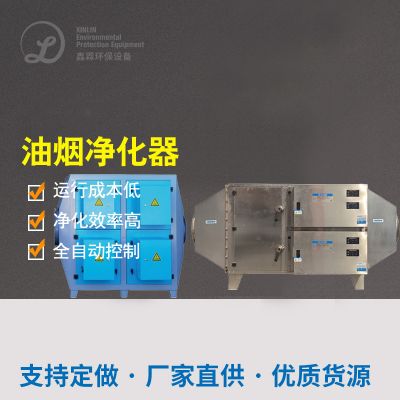
三级油烟净化器
:对应O3、氮硫化物等气态破坏物,需紧密结合活力炭吸附剂或催化氧化焚烧。
低能耗规划
:优化系统排风量有效控制,减少使用耗能。
经典之作范例浅析
成功案例1:某中小型工程施工机械设备加工生产厂焊接方法粉尘整治
投资项目后台
:该厂以特重型机器对焊应以,进行CO₂汽体保养焊和diy手工弧光焊,粉尘量大且含锰、铬等巨资属。
制理情况报告
:
持续系统软件
:在每位激光焊接工装夹具右下方按照能自由调节节吸气臂,保障粉尘高效率吸引。
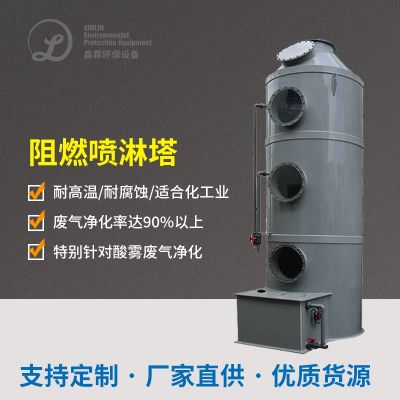
空气净化环保设备
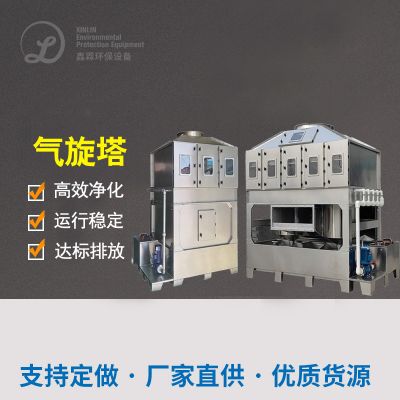
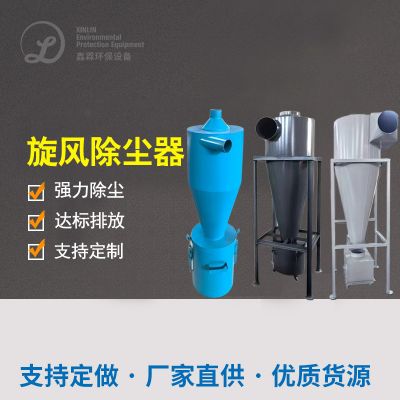
:采用了“飓风除灰+滤筒除灰”组合成,过滤系统学习效率达99.9%。
摆放标准
:进行处理后颗粒肥料物溶度<5mg/m³,按照《大气质量环境破坏物整体减排规则》(GB16297-1996)。
电脑运行成果
:
生产车间空气当中的品质可观纠正,电工工作bing进行率有效降低80%。
专用设备运营动态平衡,滤筒年限达14个月左右,定期检查投入低。

 扫一扫添加微信